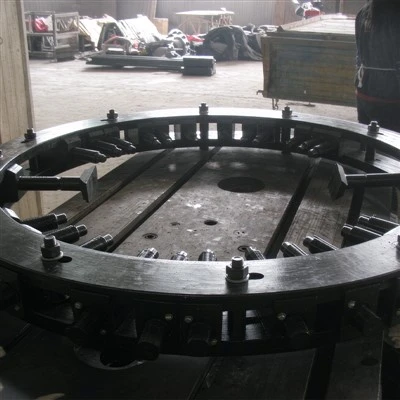
Jika anda bekerja dalam pembuatan motor elektrik, penjana atau sebarang peralatan yang bergantung pada komponen elektromagnet yang boleh dipercayai, anda tahu bahawa bentuk bar stator boleh membuat atau memecahkan prestasi. Itulah sebabnya melatih kakitangan anda menggunakan Acuan Pembentuk Bar Pemegun dengan betul—salah satu alatan paling kritikal dalam perkakas gegelung—tidak boleh dirunding. Sebagai pembekal alat gegelung ketepatan yang telah lama wujud, saya telah melihat secara langsung bagaimana kesilapan langkah kecil dalam pengendalian acuan boleh menyebabkan kecacatan, sisa bahan dan kelewatan pengeluaran. Sepanjang dekad yang lalu, saya telah melatih berpuluh-puluh pasukan merentas sektor automotif, tenaga boleh diperbaharui dan peralatan perindustrian, dan hari ini saya memecahkan proses langkah demi langkah yang kami gunakan untuk memastikan pengendali yakin, konsisten dan selamat apabila bekerja dengan alatan ini.
Sebelum kita menyelami latihan hands-on, adalah penting untuk menetapkan asas: memahami sebab Acuan Pembentuk Bar Pemegun anda direka bentuk seperti sedia ada, dan cara ia sesuai dengan aliran kerja pembuatan gegelung yang lebih besar. Bar stator ialah konduktor kuprum atau aluminium yang terletak di dalam slot stator, membawa arus, dan menjana medan magnet berputar. Tugas acuan adalah untuk membengkokkan, membentuk dan mensaiz bar mengikut dimensi yang tepat supaya ia sesuai dengan sempurna ke dalam slot stator tanpa celah, pertindihan atau ketegangan yang berlebihan. Jika anda melangkau pendidikan pra-operasi, pengendali mungkin membengkokkan bar secara berlebihan, menyebabkan kerosakan penebat atau kurang bentuknya, menyebabkan masalah kesesuaian yang memerlukan kerja semula. Saya sentiasa memulakan latihan dengan kuliah selama 30 minit tentang asas reka bentuk acuan, menghubungkannya dengan prestasi produk akhir. Sebagai contoh, jika anda menghasilkan penjana industri yang besar, sisihan 0.5mm pada sudut hujung bar boleh menyebabkan kehilangan tenaga 10% lebih tinggi, jadi ketepatan bukan sekadar kata kunci kawalan kualiti—ia adalah teras kepada perniagaan anda.
Seterusnya, kita beralih kepada penyediaan pra-operasi, di mana 70% isu berkaitan acuan bermula. Banyak pasukan menyegerakan langkah ini, tetapi di sinilah kami menghalang kerosakan pada acuan dan bar stator. Mula-mula, saya mengajar pengendali untuk melakukan pemeriksaan visual dan dimensi bagi Acuan Pembentuk Bar Pemegun setiap kali sebelum digunakan. Ini bermakna memeriksa bahagian atas dan bawah acuan untuk mengesan tanda haus: tepi terkelupas, calar atau sisa daripada larian sebelumnya, yang kesemuanya boleh dipindahkan ke palang. Jika anda menggunakan acuan untuk bar tembaga, walaupun calar kecil boleh mengoyakkan penebat, manakala aluminium lebih lembut dan boleh berubah bentuk di sekeliling ketidaksempurnaan. Saya juga mengesyorkan ujian pantas dengan bar sekerap daripada bahan yang sama yang anda gunakan—ini membolehkan anda mengesahkan penjajaran acuan sebelum menyentuh bahagian pengeluaran. Ia juga penting untuk menyambungkan acuan ke peralatan yang betul: sesetengah alatan berfungsi dengan lancar dengan Acuan Tekan Gegelung untuk pemampatan akhir, manakala yang lain memerlukan penekan pembentukan khusus. Saya sentiasa mengingatkan pelatih untuk menyemak tetapan tekanan mesin terhadap spesifikasi acuan; tekanan yang terlalu banyak boleh memecahkan teras keluli acuan, manakala terlalu sedikit menyebabkan palang longgar. Satu kesilapan yang saya lihat ialah pengendali mencampurkan acuan untuk saiz bar yang berbeza—menanda setiap acuan dengan nombor bahagian dan dimensi barnya ialah pembaikan mudah yang mengurangkan ralat sebanyak 80%.


Setelah pra-pemeriksaan selesai, kami bergerak untuk memuatkan bar stator ke dalam acuan. Langkah ini kelihatan mudah, tetapi pengendalian yang betul adalah kunci untuk mengekalkan integriti penebat. Saya melatih pengendali untuk memegang palang pada hujungnya yang tidak konduktif, mengelakkan sentuhan dengan bahagian tembaga atau aluminium kosong untuk mengelakkan minyak, kotoran atau minyak kulit daripada mencemari permukaan. Pencemaran boleh menyebabkan kerosakan penebat dari semasa ke semasa, yang membawa kepada kegagalan motor di bawah talian. Apabila meletakkan bar, ia harus diletakkan rata dalam pin penjajaran acuan—ciri-ciri kecil ini direka bentuk untuk memastikan bar berada di tengah-tengah semasa pembentukan, dan melangkaunya boleh menyebabkan lekukan yang tidak rata. Saya telah meminta pelatih tergesa-gesa memuatkan dan melangkau pin penjajaran, mengakibatkan bar yang berada di luar tengah 2mm, yang memerlukan 2 jam kerja semula. Untuk mengelakkan perkara ini, saya menggunakan latihan hands-on di mana pelatih berlatih memuatkan palang sekerap sehingga mereka boleh melakukannya secara konsisten tanpa salah jajaran. Jika pasukan anda bekerja dengan berbilang saiz bar, saya syorkan pin penjajaran pengekodan warna untuk dipadankan dengan setiap acuan—ini ialah godam organisasi kecil yang mengurangkan masa dan ralat persediaan.
Sekarang kita sampai ke proses membentuk secara langsung, di mana kebanyakan pengendali memerlukan latihan yang paling banyak. Mula-mula, anda perlu mengesahkan tetapan mesin: kelajuan, tekanan dan masa tahan. Tetapan ini biasanya dilabelkan pada helaian teknikal acuan, tetapi saya sentiasa mempunyai pelatih yang merujuknya silang dengan keperluan kerja semasa. Sebagai contoh, bar tembaga tebal untuk penjana besar memerlukan masa tahan yang lebih lama (15-20 saat) untuk menetapkan bentuk, manakala bar aluminium yang lebih nipis untuk motor kecil hanya memerlukan 5-10 saat. Tergesa-gesa langkah membentuk—menekan terlalu cepat atau melepaskan tekanan terlalu awal—boleh menyebabkan palang terlonjak ke belakang, membawa kepada sisihan bentuk. Saya menggunakan latihan jam randik di sini, di mana pelatih menentukan masa yang diperlukan untuk membentuk palang dan mengukurnya dengan angkup selepas membentuk, melaraskan masa tahan sehingga dimensi berada dalam toleransi. Ia juga penting untuk memantau acuan semasa membentuk: jika anda melihat bunyi luar biasa (mengisar, mencicit) atau palang mula berubah bentuk secara tidak sekata, hentikan serta-merta. Ini adalah tanda-tanda bahawa sama ada acuan tidak sejajar, bar dimuatkan dengan tidak betul, atau tekanan terlalu tinggi. Saya pernah mempunyai pelatih yang mengabaikan bunyi pengisaran dan terus membentuk, mengakibatkan cip dalam acuan yang merosakkan 12 bar pengeluaran—cerita ini melekat pada semua orang, jadi mereka belajar untuk mengambil serius tentang anomali.
Selepas membentuk, langkah seterusnya ialah memunggah dan pemeriksaan kualiti. Kebanyakan pasukan melangkau pemeriksaan penuh di sini, tetapi ia adalah barisan pertahanan terakhir sebelum bahagian yang rosak bergerak ke peringkat seterusnya. Mula-mula, lepaskan penekan perlahan-lahan—mencabut palang boleh membengkokkannya atau mencalarkan acuan. Setelah dipunggah, periksa bar untuk sebarang tanda kerosakan: penebat koyak, calar permukaan atau bengkok tidak rata. Kemudian, gunakan templat atau angkup digital untuk menyemak dimensi utama: sudut lentur, panjang hujung dan bentuk keseluruhan. Untuk bar stator, dimensi kritikal biasanya adalah panjang tangen (di mana bar memasuki slot stator) dan panjang plumbum (di mana ia bersambung ke bar lain). Saya melatih pelatih untuk membandingkan setiap bar dengan sampel induk—mempunyai bar induk yang telah diluluskan terlebih dahulu untuk setiap acuan menjadikan semakan ini pantas dan konsisten. Jika bar di luar spesifikasi, kami menganalisis sebab: adakah masa penahanan terlalu singkat? Adakah acuan itu salah? Ini membina pemikiran penyelesaian masalah, jadi pengendali tidak hanya membetulkan bahagian semasa—mereka menangani punca utama untuk larian masa hadapan.
Setelah asas dikuasai, latihan lanjutan memfokuskan pada penyelesaian masalah dan penyelenggaraan, yang memanjangkan hayat Acuan Pembentuk Bar Stator anda dan mengurangkan masa henti. Isu biasa seperti springback (apabila bar melengkung ke belakang selepas terbentuk) boleh dibetulkan dengan melaraskan sudut pra-lentur acuan—sesuatu yang boleh dipelajari oleh pelatih dengan menguji bar sekerap. Satu lagi isu biasa ialah haus acuan, yang berlaku daripada penggunaan berulang. Saya mengajar pengendali untuk melaporkan haus dengan segera dan bukannya cuba mengimbanginya dengan melaraskan tekanan, yang hanya membawa kepada lebih banyak kecacatan. Penyelenggaraan rutin, seperti membersihkan acuan dengan kain tidak melelas selepas setiap penggunaan dan menyapu lapisan nipis pelincir gred makanan setiap 50 larian, memastikan acuan berfungsi seperti baharu. Saya juga mengesyorkan agar pasukan menjejaki penggunaan acuan dan memakai dalam log—ini membantu anda menjadualkan penyelenggaraan sebelum acuan gagal semasa pengeluaran. Ramai pengendali tidak menyedari bahawa acuan yang diselenggara dengan baik boleh bertahan 5-10 tahun, manakala acuan yang disalahgunakan mungkin memerlukan penggantian dalam 1-2 tahun, jadi penyelenggaraan adalah langkah penjimatan kos, bukan tugas tambahan.
Ia juga penting untuk menyesuaikan latihan dengan tahap pengalaman pasukan anda. Pengendali baharu memerlukan lebih banyak latihan praktikal dengan bar sekerap, manakala pengendali berpengalaman mungkin memerlukan latihan tentang model acuan baharu atau tetapan yang dikemas kini. Saya sentiasa bermula dengan sesi teori 1 jam, 2 jam latihan berpandu dengan sekerap, dan kemudian 1 jam pengeluaran diselia berjalan, dengan jurulatih di tangan untuk menjawab soalan. Untuk pasukan yang mempunyai pusing ganti yang tinggi, kami menawarkan modul latihan digital yang boleh diselesaikan oleh pengendali pada masa mereka sendiri sebelum latihan praktikal—ini mengurangkan masa onboarding sebanyak 30%. Selain itu, latihan silang adalah penting: mempunyai beberapa operator yang dilatih pada setiap acuan bermakna tiada masa henti jika seseorang sakit.
Pada penghujung hari, matlamat latihan bukan sahaja untuk mengajar cara menggunakan Acuan Pembentuk Bar Pemegun—iaitu untuk membina pasukan yang mengambil alih pemilikan kualiti. Apabila pengendali memahami cara kerja mereka memberi kesan kepada produk akhir, mereka lebih berkemungkinan mengikuti prosedur, melaporkan isu awal dan mencadangkan penambahbaikan. Jika anda ingin menaik taraf perkakas gegelung anda atau memerlukan lebih banyak sumber pada produk berkaitan, terokai rangkaian penyelesaian ketepatan kami, termasuk Acuan Tekan Gegelung, Acuan Slot Pemegun dan Acuan Pembentuk Gegelung, semuanya direka bentuk untuk berfungsi dengan lancar dengan proses pembentukan anda. Jika anda sudah bersedia untuk membincangkan keperluan latihan atau spesifikasi produk, jangan teragak-agak untuk menghubungi anda. Melabur dalam latihan yang betul dan peralatan berkualiti ialah cara terbaik untuk mengurangkan pembaziran, meningkatkan kecekapan dan menyampaikan komponen yang boleh dipercayai untuk pelanggan anda.
Rujukan:
- Buku Panduan Pengilangan Motor Elektrik: Reka Bentuk dan Pengeluaran Komponen Stator, 2021, Industrial Press.
- Panduan Alat Pembentukan Ketepatan untuk Peralatan Elektrik Berputar, 2022, Persatuan Automasi Antarabangsa.
- Setem Logam dan Membentuk Amalan Terbaik untuk Komponen Elektrik, 2020, Persatuan Jurutera Pembuatan.
- Protokol Penyelenggaraan untuk Perkakas Gegelung Ketepatan, 2023, Jurnal Proses Pengilangan.